
Konfirmasi Tunjangan Panel Sebelum Memilih Mesin Pengering Veneer
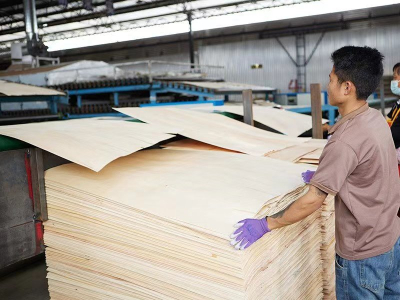
Dalam produksi kayu lapis, Pengeringan Venir bukan hanya soal mencapai tingkat kelembapan target—tetapi juga tentang melindungi ukuran lembaran yang dapat digunakan. Tunjangan penyusutan 2–2,5 cm mungkin dapat diterapkan di beberapa pabrik, tetapi sebaiknya diterima hanya setelah pelanggan mengonfirmasi bahwa dimensi venir yang tersisa masih memenuhi ukuran panel jadi dan toleransi yang disyaratkan. Intinya sederhana: Sistem Pengeringan Veneer dapat membantu mengurangi cacat dan menstabilkan proses, tetapi penerimaan ukuran jadi adalah keputusan perencanaan yang harus diverifikasi sebelum produksi.

Mengapa pengendalian penyusutan penting dalam pengeringan venir kayu lapis
Perubahan dimensi adalah salah satu kerugian “senyap” yang paling mahal dalam pengeringan venir kayu lapisJika veneer menyusut lebih dari yang diperkirakan, atau menyusut secara tidak merata, dampaknya baru terlihat kemudian sebagai kerugian akibat pemotongan, masalah ukuran, dan pekerjaan ulang yang dapat dihindari. Inilah sebabnya pembeli sering mengevaluasi sebuah mesin pengering venir berdasarkan dua kriteria paralel:
Apakah dapat mendukung penghilangan kelembapan yang stabil dan dapat diulang.
Apakah operasi dapat dengan yakin merencanakan toleransi ukuran jadi dan menjaga hasil tetap dapat diprediksi.
Dalam praktiknya, pemilihan peralatan cenderung mengarah pada dua konfigurasi utama yang digunakan untuk Pengeringan Venir dalam lini kontinu: pengering rol, yang sering diprioritaskan untuk keseragaman kelembapan dan kerataan, serta pengering vertikal, yang sering diprioritaskan untuk pengeringan venir inti yang ekonomis dan efisiensi ruang.
Pengering Venir Rol untuk pengeringan seragam dan venir rata
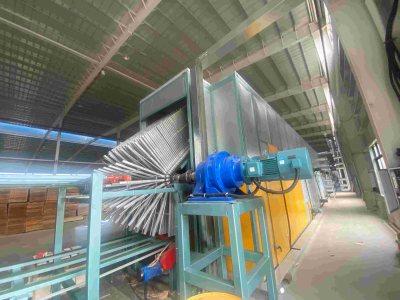
Pengering tipe rol mesin pengering venir sering dipilih ketika pabrik membutuhkan penghilangan kelembapan yang konsisten dan lembaran yang lebih rata untuk perekatan di tahap berikutnya. Dalam positioning produk yang dipublikasikan untuk pengeringan venir inti rol, penekanan keluaran adalah pada kondisi venir setelah pengeringan—kadar air yang seragam, kondisi permukaan yang baik untuk perekatan, dan meminimalkan cacat terkait pengeringan.
Salah satu produk representatif adalah Roller Core Veneer Dryer Machine, yang dijelaskan menghasilkan venir yang seragam dalam kadar air dan rata tanpa melengkung atau bergelombang di ujung , sambil menjaga penyusutan dan pengerasan permukaan tetap minimal dan menghindari keruntuhan dan sarang lebah. Untuk pabrik yang langkah berikutnya bergantung pada perilaku lembaran yang konsisten, jenis konfigurasi roller ini umumnya dievaluasi sebagai bagian dari stabilitas yang lebih tinggi Sistem Pengeringan Veneer.
Ringkasan spesifikasi pengering roller tipikal untuk perencanaan
Bagi pembeli yang menginginkan dasar acuan konkret untuk dibandingkan dengan kebutuhan pabrik, Mesin Pengering Veneer Berbiaya Rendah pengering roller diterbitkan dengan parameter utama yang membantu membingkai diskusi pengadaan.
| Parameter | Spesifikasi |
|---|---|
| Nomor Model | GTH30-36 |
| Lebar kerja | 3 m |
| Dek | 2 |
| Ketebalan venir | 0,8–8 mm |
| Panjang area pemanasan | 32 m |
| Panjang area pendinginan | 4 m |
| Kapasitas pengeringan (m³/24 jam) | 50–60 |
| Suhu pengeringan | 140–200°C dapat disesuaikan (akurasi ±5°C) |
| Kecepatan transportasi venir | 5–22 m/menit |
| Kadar air venir | Veneer segar hingga sekitar 10% |
| Pembakar biomassa (contoh) | 4 ton, 16,5 kW |
| Daya total | 92 kW |
| Konsumsi listrik aktual | Sekitar 65 kWh per jam |
| Ruang tertutup seluruh mesin | 42 m × 9 m × 3 m |
Bagi tim pengadaan, tabel seperti ini paling berguna jika dikaitkan dengan realitas produksi Anda sendiri—rentang ketebalan venir, target throughput, keterbatasan ruang, dan jendela proses yang dapat Anda terima untuk kelembapan dan kerataan.
Pengering Venir Vertikal untuk pengeringan venir inti yang ekonomis dalam ruang yang lebih kecil
Ketika suatu pabrik terutama memproses venir inti dan dibatasi oleh luas lantai, konfigurasi vertikal biasanya dimasukkan dalam daftar pilihan sebagai Pengering Veneer Biaya Rendah opsi karena diposisikan pada efisiensi pemuatan dan instalasi yang kompak.
Pengering Venir Vertikal dijelaskan sebagai pengering kontinu yang menggunakan pemuatan tiga dimensimenempati hanya dua pertiga area dari pengering rol. Juga dijelaskan memiliki efisiensi termal tinggi dan struktur pemuatan cepat yang meningkatkan kecepatan pemuatan venir dan dapat menghemat tenaga kerja. Sirkulasi internal dijelaskan memiliki volume udara panas yang besar, dengan aliran udara yang merata dan suhu yang merata, menggunakan siklus pengeringan berlawanan arahuntuk mendukung pengeringan cepat dan kualitas yang seragam.
Untuk aplikasi venir inti, di mana persyaratan kerataan biasanya tidak seketat venir muka, konfigurasi vertikal juga dijelaskan sebagai cocok untuk venir dengan persyaratan kerataan rendahdan dirancang untuk pendekatan pengeringan venir inti berbiaya lebih rendah.
Struktur dan kesesuaian operasional pengering vertikal
Dalam deskripsi produk untuk peralatan pengeringan venir vertikal, sistem dijelaskan terdiri dari empat bagian:
Area pengumpanan
Area pemanasan
Area pendinginan
Area pembongkaran
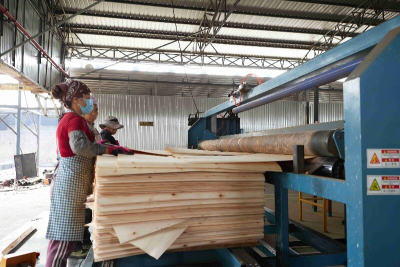
Ini juga dijelaskan sebagai cocok untuk proses memotong terlebih dahulu lalu mengeringkandan khususnya untuk veneer tebal. Secara operasional, dijelaskan memiliki persyaratan profesional yang rendah bagi pekerja, dan membutuhkan 2 pekerja per shift.
Sebelum membandingkan tata letak vertikal dan roller, ada baiknya mengingat satu poin praktis: pengering dapat meningkatkan stabilitas kadar air dan mengurangi deformasi yang jelas, tetapi tidak secara otomatis menyelesaikan pertanyaan tentang ukuran jadi. Pabrik tetap perlu memverifikasi apakah dimensi yang tersisa setelah pengeringan, pemangkasan, dan penanganan hilir akan memenuhi persyaratan panel pelanggan yang tepat. Hal ini menjadi sangat penting ketika pabrik merencanakan dengan jendela toleransi yang sempit seperti 2–2,5 cm, karena bahkan variasi yang tampak kecil dalam campuran ketebalan, kadar air kayu segar, paparan aliran udara, atau spesies venir dapat memengaruhi ukuran lembaran akhir yang dapat digunakan dengan cara yang memengaruhi rendemen dan penerimaan pengiriman.

Mengelola toleransi penyusutan 2–2,5 cm tanpa membahayakan ukuran panel jadi
Toleransi penyusutan 2–2,5 cm harus diperlakukan sebagai kesepakatan produksi bersyarat, bukan sebagai angka aman otomatis. Bahkan dengan pilihan yang tepat Sistem Pengeringan Veneer, penerimaan bergantung pada apakah dimensi venir setelah pengeringan masih melindungi persyaratan ukuran panel jadi pelanggan.
Sebelum menyetujui kelonggaran 2–2,5 cm, tim pengadaan dan produksi biasanya mengonfirmasi lima hal secara tertulis dalam rencana produksi:
Dimensi venir awal sebelum Pengeringan Venir.
Persyaratan ukuran panel jadi dan toleransi pelanggan.
Arah penyusutan seperti panjang, lebar, atau orientasi tertentu.
Kelonggaran pemangkasan dan pemrosesan yang diperlukan setelah pengeringan.
Aturan penerimaan untuk apa yang terjadi jika penyusutan melebihi jendela yang direncanakan.
Langkah verifikasi ini penting terlepas dari apakah pabrik memilih pengering rol atau Pengering Venir Vertikal. Pengering dapat dipilih untuk keseragaman kelembapan, kerataan, biaya, dan ruang, tetapi keputusan ukuran jadi tetap harus dikonfirmasi terhadap persyaratan panel yang sebenarnya.
Pemanasan biomassa sebagai bagian dari sistem pengeringan venir yang berfokus pada biaya
Biaya operasional sering dievaluasi bersamaan dengan keseragaman kelembapan dalam pengeringan venir kayu lapis. Dalam spesifikasi terbitan untuk pengering rol GTH30-36, sumber panas dicantumkan sebagai pembakar biomassa, dengan opsi lain tersedia. Hal ini umumnya dinilai oleh pembeli yang menginginkan rencana bahan bakar yang sesuai dengan lingkungan pengolahan kayu.
Untuk perbandingan pengadaan, ada baiknya memisahkan:
Konfigurasi energi, seperti pemilihan pembakar biomassa.
Rentang kontrol, termasuk suhu pengeringan yang dapat disesuaikan dan kecepatan pengangkutan yang dapat disesuaikan.
Faktor-faktor ini memengaruhi baik pengelolaan biaya maupun konsistensi pengeringan dalam produksi sehari-hari.
Panduan pemilihan pengering vertikal vs pengering rol untuk pembeli
Sebagian besar keputusan pengadaan dapat dibuat lebih cepat ketika faktor pemilihan dijaga tetap praktis dan berorientasi pada produksi.
| Faktor pemilihan | Pendekatan pengeringan vertikal | Pendekatan pengeringan roller |
|---|---|---|
| Prioritas tipikal | Biaya pembelian rendah, jejak kompak, efisiensi pemuatan | Keseragaman kelembapan dan kerataan untuk pemrosesan yang stabil |
| Metode pemuatan | Pemuatan tiga dimensi | Konveyor roller |
| Ruang | Sekitar dua pertiga area pengering rol | Jejak kaki lebih besar |
| Veneer paling sesuai | Veneer inti, veneer tebal, persyaratan kerataan lebih rendah | Veneer inti atau veneer umum yang mengutamakan kerataan dan kondisi permukaan |
| Kesesuaian proses | Potong dulu, lalu keringkan | Pengeringan kontinu dengan kecepatan dan suhu yang dapat disesuaikan |
Jika tujuannya adalah mengurangi masalah ukuran yang dapat dihindari, alur kerja yang paling andal tetap sama: tentukan dulu persyaratan panel jadi, konfirmasikan kelonggaran penyusutan seperti 2–2,5 cm dengan pelanggan, lalu sesuaikan mesin pengering venir konfigurasi dengan jenis veneer, target keluaran, dan ruang Anda.
Di mana meninjau halaman produk resmi
Bagi pembeli yang membandingkan konfigurasi, halaman produk resmi adalah langkah berikutnya yang praktis:
Situs web Shine Machinery: Mesin Pengering Veneer
FAQ
Apakah susut 2–2,5 cm secara otomatis dapat diterima dalam pengeringan veneer kayu lapis?
Tidak. Toleransi susut 2–2,5 cm dapat diterima hanya setelah pelanggan mengonfirmasi bahwa dimensi veneer yang tersisa masih memenuhi ukuran panel jadi dan toleransi yang disyaratkan.
Apa alasan pembelian utama untuk memilih Pengering Veneer Vertikal?
Pengering Veneer Vertikal umumnya dievaluasi berdasarkan pemuatan tiga dimensi, jejak yang ringkas, dan pendekatan yang ekonomis untuk pengeringan veneer inti.
Jenis veneer apa yang dijelaskan untuk pendekatan pengeringan vertikal?
Dijelaskan bahwa alat ini terutama digunakan untuk mengeringkan pelat inti, termasuk sebagian permukaan dan pelat bawah, cocok untuk veneer tebal dan untuk veneer dengan persyaratan kerataan yang rendah.
Apa spesifikasi utama yang dipublikasikan dari pengering rol hemat biaya GTH30-36?
Tercantum sebagai pengering rol dua tingkat dengan lebar kerja 3 m, rentang ketebalan veneer 0,8–8 mm, area pemanasan 32 m, kapasitas pengeringan 50–60 m³/24 jam, dan suhu pengeringan yang dapat disesuaikan 140–200°C dengan akurasi ±5°C.
Bagaimana sumber panas yang tercantum untuk mesin pengering veneer rol GTH30-36?
Sumber panas tercantum sebagai pembakar biomassa, dengan opsi lain tersedia